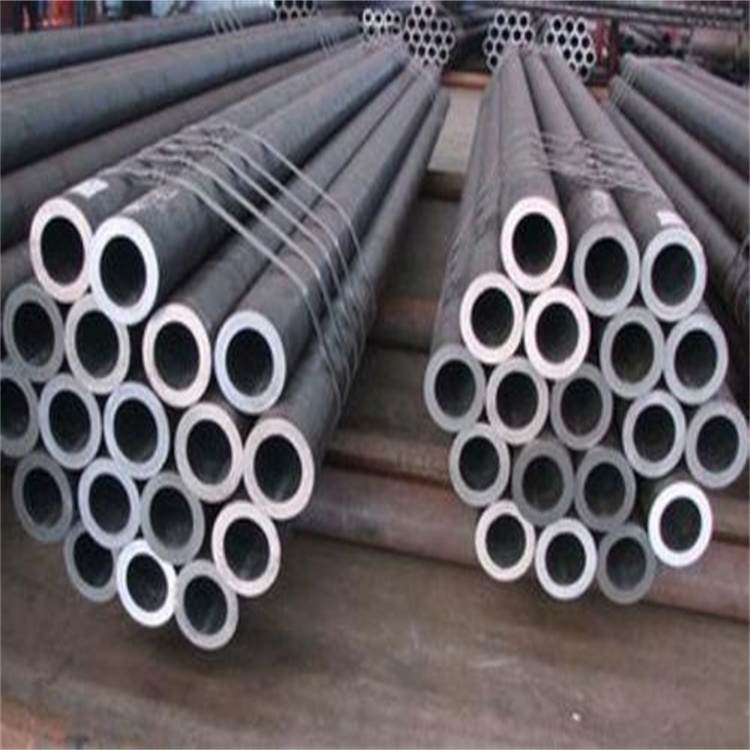
大口径承插式3PE防腐钢管加工厂 钢管选型、工艺与品控全解析
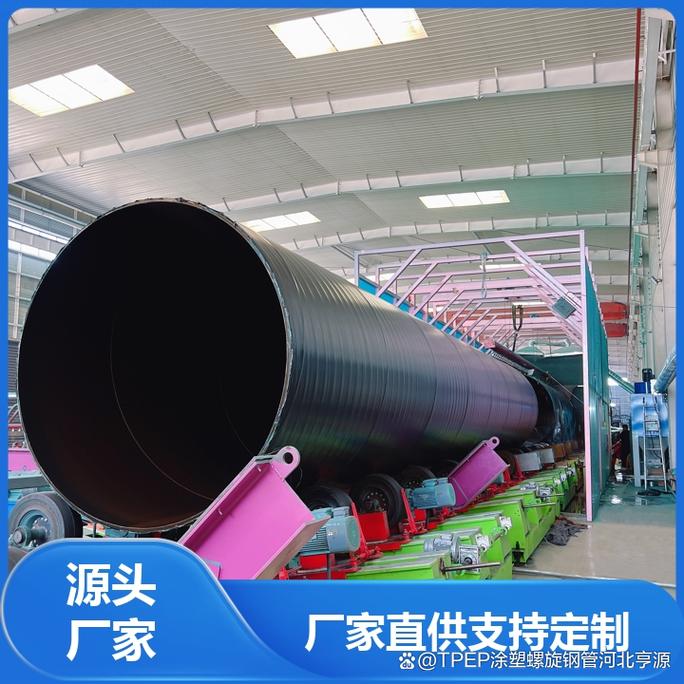
在长距离输水、油气输送、市政管网及工业循环水系统中,大口径承插式3PE防腐钢管凭借其优异的防腐性能、可靠的连接方式和较长的使用寿命,成为越来越多工程项目的首选管材。面对市场上众多的加工厂,如何甄别真正具备实力的供应商?本文从加工厂视角出发,系统解析大口径承插式3PE防腐钢管的核心工艺、品控要点与选厂标准。
一、什么是大口径承插式3PE防腐钢管?
大口径通常指DN800以上,甚至达DN3600的钢管。承插式连接是管道一端为插口、另一端为承口,通过橡胶圈密封或焊接等方式实现快速对接。3PE防腐即三层聚乙烯防腐结构:底层为环氧粉末(FBE),中间层为胶粘剂,外层为聚乙烯。三者协同作用,形成一道致密的防腐蚀屏障。
承插式结构带来的显著优势包括:
- 安装效率高,允许一定转角,适应地形沉降;
- 接口密封性好,降低泄漏风险;
- 内外防腐可同步完成,减少现场补口工作量。
二、加工厂核心工艺流程
一家专业的大口径承插式3PE防腐钢管加工厂,通常涵盖以下关键工序:
1. 钢管基材制备
选用符合GB/T 9711、SY/T 5037等标准的螺旋焊管或直缝焊管。对管端进行坡口加工,确保承口、插口尺寸精度。
2. 表面预处理
通过抛丸除锈使钢管表面达到Sa2.5级,锚纹深度40-70μm,为防腐层附着提供基础。
3. 中频加热
将钢管加热至220-250℃,保证环氧粉末喷涂时的熔融附着效果。
4. 3PE涂敷
采用静电喷涂环氧粉末、侧向挤出缠绕胶粘剂与聚乙烯层。三层同步复合,厚度按设计要求(通常2PE/3PE层总厚不低于2.5mm)。
5. 承插口特殊处理
承口内壁与插口外壁的防腐层需进行倒角或圆滑过渡,避免安装时损伤胶圈或防腐层。部分工厂还会在承插口部位增加耐磨环氧涂层。
6. 水压试验与检测
每根钢管需进行水压试验(压力按标准),并检测防腐层厚度、剥离强度、电火花检漏等。
三、如何筛选优质加工厂?
1. 资质与业绩
查看工厂是否具备特种设备制造许可证、API认证、防腐等级证书等。要求提供近三年同类大口径承插式3PE防腐钢管的供货案例。
2. 产线装备能力
关键设备包括:大功率抛丸机、中频加热电源、三层共挤生产线、管端处理数控机床。具备DN1200以上管径加工能力的工厂更具实力。
3. 防腐质量控制
优质工厂会提供每批管的检测报告,包括:
- 环氧粉末涂层厚度与附着力
- 胶粘剂与聚乙烯层剥离强度(≥100N/cm)
- 阴极剥离试验(65℃,48h)
- 抗冲击、抗弯曲性能
4. 承插口精度保障
承插式连接对尺寸公差要求极高。工厂应具备专用量具与胎具,承口内径、插口外径的椭圆度偏差应控制在标准范围内。
5. 物流与售后
大口径钢管运输需要专用鞍座与吊具。考察工厂是否提供装车方案、现场补口技术指导及质量承诺期。
四、常见质量隐患与规避建议
隐患一:防腐层空鼓、剥离
多因除锈不达标或加热温度不稳。应要求提供锚纹深度与预热温度记录。
隐患二:承插口密封失效
插口防腐层过厚或搭接不平整,会导致胶圈无法压实。建议工厂对承插口做倒角打磨。
隐患三:运输破损
装卸时吊带勒伤聚乙烯层。建议使用宽幅吊带并在承插口加装保护套。
写在最后
大口径承插式3PE防腐钢管的品质,既取决于基管材质,更考验加工厂的工艺细节与品控体系。选厂切勿只比价格,应从资质、设备、检测手段及工程案例四个维度严格评估。只有真正掌握三层防腐核心工艺、严格执行承插口精度的加工厂,才能为您的输水输气工程提供三十年以上的稳定防腐保障。
如若转载,请注明出处:http://www.hmgd168.com/product/47.html
更新时间:2026-10-22 10:06:10