燃气管道用Q355B焊接钢管 性能、标准与工程应用解析
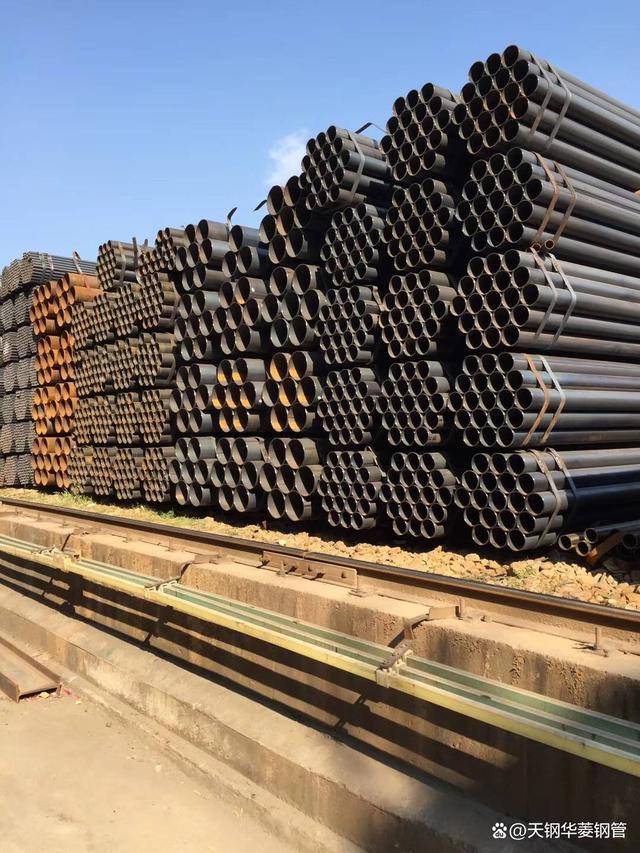
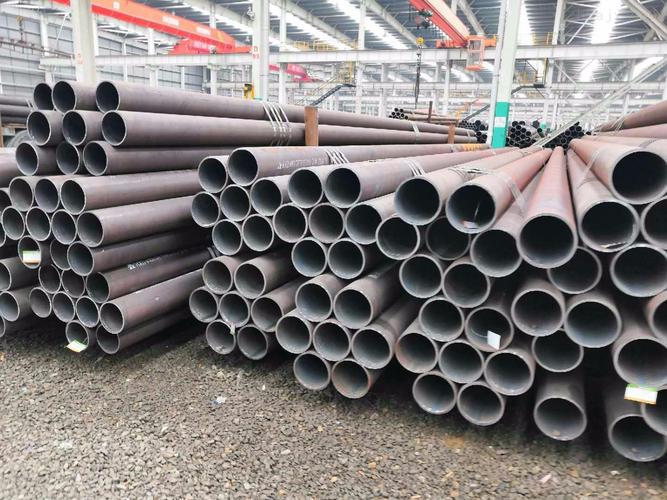
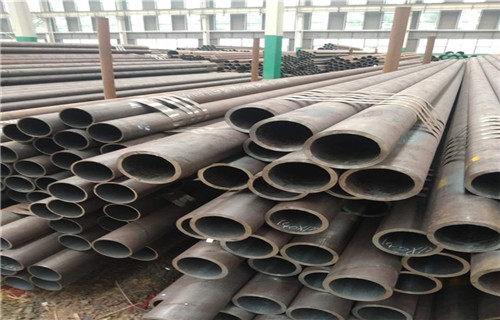
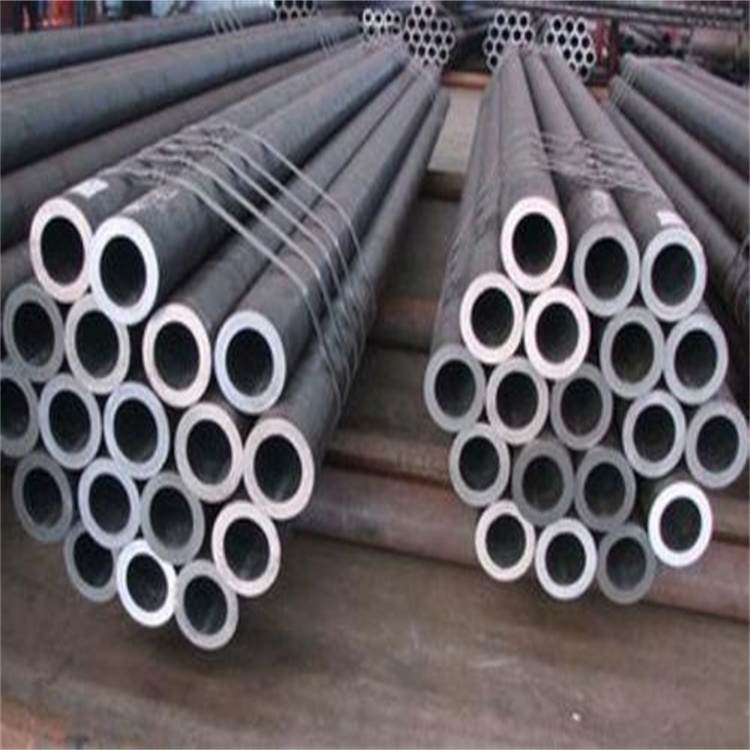
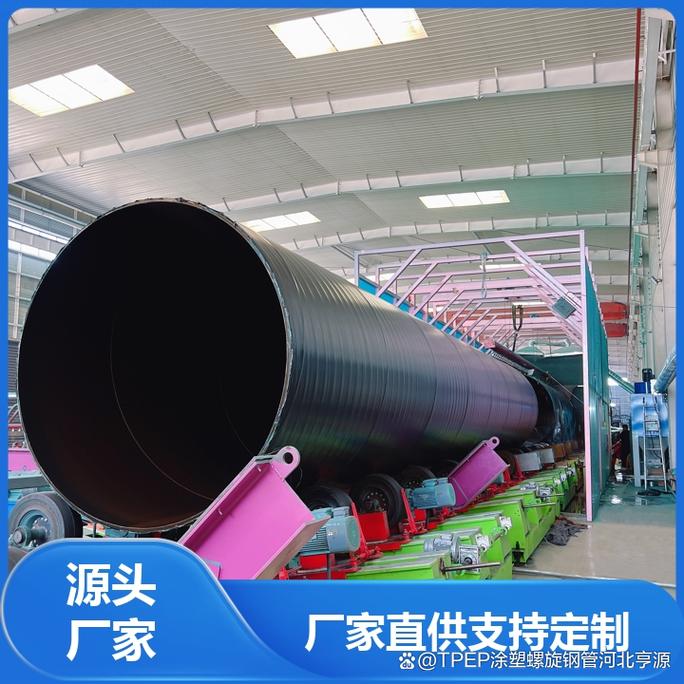
一、引言\n\n在城市燃气输配管网建设中,管材的选择直接关系到工程安全、使用寿命和运行成本。Q355B焊接钢管凭借其优异的综合力学性能、良好的焊接性和相对经济的成本,已成为中低压燃气管道工程中广泛采用的管材之一。本文围绕Q355B焊接钢管的材质特性、制造工艺、相关标准及在燃气工程中的应用要点展开系统分析。\n\n## 二、Q355B材质特性解析\n\n### 2.1 化学成分与力学性能\n\nQ355B属于低合金高强度结构钢,“Q”代表屈服强度,“355”表示其最小屈服强度为355MPa,“B”级则要求20℃时冲击功不低于27J。其典型化学成分中,碳含量控制在≤0.20%,锰含量在0.90%~1.60%之间,并添加少量铌、钒、钛等微合金元素以细化晶粒、提升强度。\n\n与传统的Q235B相比,Q355B的屈服强度提高约50%,抗拉强度达到470~630MPa,伸长率≥22%。这意味着在相同输送压力下,采用Q355B可以减薄壁厚、减轻管道自重,从而降低材料成本和施工难度。\n\n### 2.2 焊接性能优势\n\n燃气管道现场施工以环缝焊接为主,对管材的焊接性要求极高。Q355B的碳当量(Ceq)通常控制在≤0.42%,冷裂纹敏感系数(Pcm)≤0.25%,属于焊接性良好的钢种。在采用合适的焊接材料和工艺参数时,焊缝及热影响区能够保持良好的强度与韧性匹配,不易产生冷裂纹等缺陷。\n\n## 三、焊接钢管的制造工艺与类型\n\n### 3.1 直缝高频电阻焊管(ERW)\n\nERW钢管以热轧卷板为原料,经成型辊压成圆管后,利用高频电流的集肤效应和 proximity 效应将边缘加热至熔融状态,再通过挤压辊实现焊接。该工艺生产效率高、尺寸精度好,壁厚均匀性优良,适合大批量生产DN15~DN600的燃气管材。但需注意焊缝灰斑和沟槽腐蚀问题,通常需进行焊缝热处理和内毛刺清除。\n\n### 3.2 直缝埋弧焊管(LSAW)\n\nLSAW钢管采用单张钢板或卷板,经JCO成型或UOE成型后,用埋弧焊进行内外双面焊接。其焊缝质量高、韧性强,适用于大口径(DN400以上)和高压燃气管道。由于生产效率相对较低、成本较高,多用于干线输气工程。\n\n### 3.3 螺旋缝埋弧焊管(SSAW)\n\nSSAW钢管以卷板为原料,按螺旋线成型并焊接,可用较窄的板料生产大口径钢管。其承压能力略逊于LSAW,但在城市次高压和中压管网中仍有广泛应用。\n\n## 四、燃气管道对Q355B焊接钢管的技术要求\n\n### 4.1 执行标准体系\n\n燃气管道用Q355B焊接钢管通常需同时满足多项标准要求:\n\n- GB/T 3091-2015《低压流体输送用焊接钢管》:适用于低压燃气管道,规定外径、壁厚、力学性能及试验方法。\n- GB/T 9711-2017《石油天然气工业 管线输送系统用钢管》:适用于高压燃气长输管道,等同采用ISO 3183标准。\n- SY/T 5037-2018《普通流体输送管道用埋弧焊钢管》:针对埋弧焊工艺的补充要求。\n- CJJ 33-2005《城镇燃气输配工程施工及验收规范》:对管材选型、焊接、检验提出工程层面的具体要求。\n\n### 4.2 壁厚与直径选型\n\n燃气管道的壁厚计算需依据设计压力、管径和钢材许用应力,按GB 50028《城镇燃气设计规范》中的公式确定。以DN300中压A级管道(设计压力0.4MPa)为例,按Q355B许用应力约158MPa计算,理论壁厚仅需约1.5mm,但考虑刚度、腐蚀裕量和施工要求,实际选型通常不低于6mm。\n\n### 4.3 防腐与表面处理\n\nQ355B焊接钢管用于燃气管道时,外壁通常采用三层PE防腐层或环氧粉末涂层,内壁可根据气质条件进行环氧树脂涂层处理。焊缝区域需重点检查涂层连续性,防止电化学腐蚀从焊缝缺陷处萌生。\n\n## 五、工程应用中的焊接与检验要点\n\n### 5.1 焊接工艺评定\n\n施工单位应按照NB/T 47014或SY/T 0452进行焊接工艺评定,确定合适的焊接方法(焊条电弧焊、钨极氩弧焊、自保护药芯焊丝半自动焊等)、焊接材料(如E4315、E5015焊条)和工艺参数。对于Q355B,预热温度一般控制在100~150℃(壁厚≥20mm时),层间温度不超过250℃。\n\n### 5.2 焊缝检验\n\n燃气管道焊缝应进行100%外观检查,并按比例进行射线检测(RT)或超声检测(UT)。根据CJJ 33的规定,中压及以上燃气管道环缝应进行不少于10%的射线检测,穿越段和弯管处应100%检测。\n\n### 5.3 常见质量问题与预防\n\n- 焊缝气孔:主要源于坡口清洁不良或保护气体不足,应加强焊前清理和气体流量控制。\n- 未熔合:多因焊接速度过快或热输入不足,需优化参数并确保层间温度。\n- 沟槽腐蚀:ERW管焊缝处易发生,可通过焊缝正火热处理细化晶粒。
六、经济效益与选型建议
相较于不锈钢管或无缝钢管,Q355B焊接钢管在燃气工程中具有显著的成本优势。以DN200管道为例,Q355B焊接钢管的市场价格约比304不锈钢管低40%~50%,比同规格无缝钢管低15%~25%。同时其强度高于Q235B,可减薄壁厚,进一步节省材料费用。
选型时建议遵循以下原则:
- 低压庭院管(≤0.01MPa):优先选用GB/T 3091标准的ERW管,壁厚按刚度要求确定。
- 中压市政管(0.01~0.4MPa):选用Q355B ERW或SSAW管,按设计压力计算壁厚并附加腐蚀裕量。
- 次高压及高压管(0.4~4.0MPa):选用LSAW或符合GB/T 9711的SSAW管,严格进行无损检测。
- 穿越段和特殊地段:应提高检测比例,必要时增加壁厚或采用套管保护。
七、
Q355B焊接钢管将高强度、良好焊接性和经济性有机结合,为燃气管道工程提供了可靠的管材解决方案。从材质标准到制管工艺,从设计选型到焊接检验,每一个环节都需要严格把控。随着城镇燃气管道向大口径、高压力方向发展,Q355B焊接钢管的应用将更加广泛,对其质量控制和施工技术的研究也应持续深入。
如若转载,请注明出处:http://www.hmgd168.com/product/55.html
更新时间:2026-10-22 00:25:42